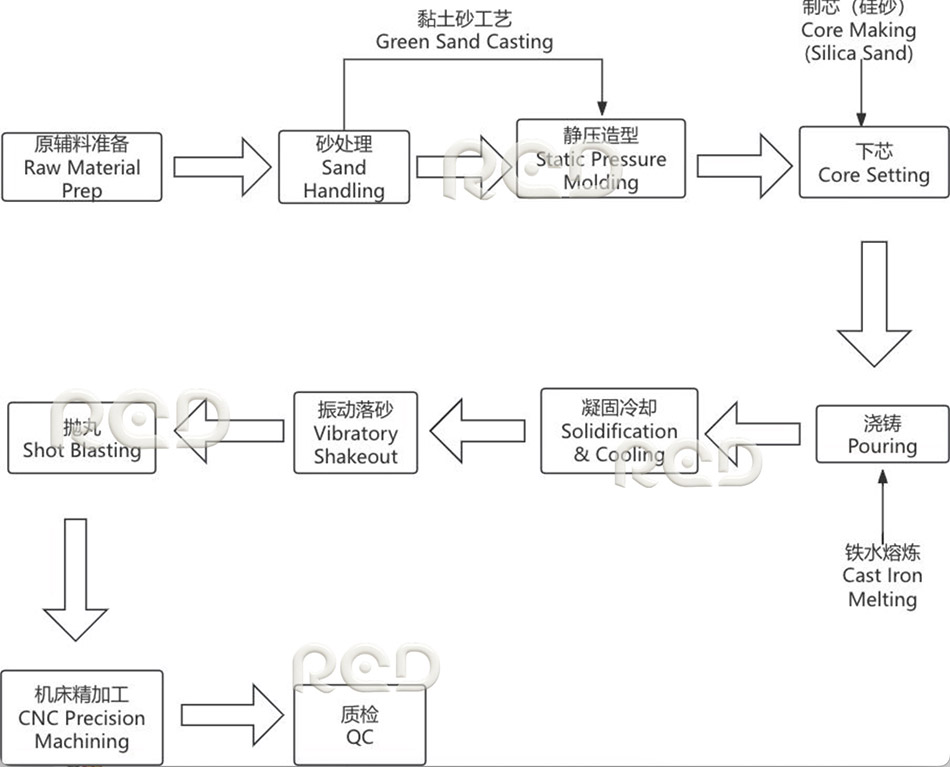
Являясь профессиональным производителем литых деталей для тяжелой техники, мы специализируемся на разработке и выпуске высококачественных компонентов шасси для тяжелых грузовиков и полуприцепов. Используя проверенную и надежную технологию литья в сырые песчаные формы, завод применяет полностью стандартизированный производственный процесс — от подготовки сырья до контроля готовой продукции. Каждый этап производства строго контролируется, что гарантирует высокую прочность, точность и стабильные эксплуатационные характеристики отливок, позволяя им выдерживать суровые условия эксплуатации коммерческого транспорта, рассчитанного на большие нагрузки.
1. Подготовка сырья
В качестве основных материалов для плавки мы используем высококачественный чугун в чушках и стальной лом. Перед поступлением на склад все сырье проходит строгий отбор и проверку на наличие примесей. Стандартизированная подготовка сырья обеспечивает стабильность химического состава и основных механических свойств расплавленного металла, создавая надежную основу для высокого качества отливок шасси.
2. Подготовка формовочной смеси
На заводе применяется отработанная технология литья в сырые песчаные формы. Для тщательного смешивания песка, бентонита и угольной пыли в точных пропорциях используются профессиональные смесители. Полученная песчано-глинистая смесь обладает отличной связующей способностью, газопроницаемостью и пластичностью, что позволяет эффективно предотвращать такие распространенные дефекты литья, как газовые раковины и песчаные включения, а также обеспечивает плотность и высокое качество поверхности отливок.
3. Формовка методом статического прессования
Мы применяем передовую технологию формовки методом статического прессования, сочетающую предварительное уплотнение сжатым воздухом и последующее гидравлическое прессование. Формовочная смесь равномерно заполняет опоку и уплотняется, образуя высокопрочные и точные песчаные формы. Этот процесс стабилизирует геометрию формы, существенно повышает точность размеров отливки и предотвращает деформацию или отклонения от заданных параметров в ходе производства.
4. Изготовление и установка стержней
Для формирования сложных внутренних полостей деталей шасси при изготовлении стержней используется желтый песок. Песчаные стержни формуются и отверждаются на стержнестрельных машинах, обеспечивая точное соответствие размерам внутренних полостей отливок. Рабочие точно устанавливают готовые стержни в предусмотренные места нижней опоки; это гарантирует стабильность внутренней структуры отливок, а также повышает качество продукции и выход годных изделий.
5. Смыкание и фиксация форм
После установки стержней верхняя и нижняя опоки точно совмещаются и фиксируются с помощью специальных зажимов и грузов. Эта процедура позволяет эффективно противостоять силе выталкивания, возникающей при заливке высокотемпературного расплавленного чугуна, предотвращает смещение (подъем) верхней опоки, исключает утечку металла и отклонения размеров отливки от допусков, обеспечивая тем самым получение отливки правильной формы, соответствующей стандартам.
6. Плавка чугуна
На заводе используется профессиональное электроплавильное оборудование. Шихта нагревается до температуры 1350–1500°C; цикл плавки в одной печи составляет 45–50 минут. После контроля температуры и химического состава в режиме реального времени расплав надлежащего качества передается в разливочный ковш, что гарантирует стабильные и надежные характеристики металла.
7. Заливка, затвердевание и охлаждение
Расплавленный чугун надлежащего качества равномерно заливается в собранную форму, полностью заполняя ее рабочую полость. В песчаной форме металл остывает и затвердевает естественным образом, превращаясь из жидкости в твердую заготовку отливки. Соблюдение стандартных процедур охлаждения позволяет избежать образования трещин, усадочных раковин и других дефектов, обеспечивая плотность внутренней структуры отливок шасси.
8. Вибрационная выбивка и очистка
После охлаждения и формирования отливки проходят обработку на вибрационном конвейере, что обеспечивает тщательное удаление формовочной смеси и получение чистых заготовок, готовых к последующей финишной обработке.
9. Дробеструйная обработка
Мы применяем профессиональную технологию дробеструйной обработки. Стальная дробь, подаваемая с высокой скоростью, воздействует на поверхность отливки, тщательно удаляя остатки формовочной смеси, окалину и заусенцы, что эффективно повышает твердость поверхности и износостойкость компонентов шасси.
10. Прецизионная механическая обработка на станках с ЧПУ
Для обеспечения высоких требований к точности сборки деталей шасси тяжелой техники все литые заготовки проходят прецизионную обработку на станках с ЧПУ. Выполняются такие операции, как механическая обработка, сверление и нарезание резьбы, что позволяет оптимизировать геометрические параметры изделий и гарантировать точность сборки.
11. Лабораторный контроль качества
Вся готовая продукция проходит строгие лабораторные испытания. Для проверки таких параметров, как круглость, цилиндричность, соосность и другие допуски формы и расположения поверхностей, используется координатно-измерительное оборудование. Также проводятся дополнительные проверки: контроль шероховатости поверхности, выявление внешних дефектов и контроль равномерности толщины стенок. Изделия, соответствующие стандартам, отправляются на склад, а несоответствующие — возвращаются в печь для переплавки.
Благодаря стандартизированным технологическим процессам и строгому контролю качества компания RED неизменно поставляет высоконадежные литые компоненты шасси для производителей тяжелых грузовиков и полуприцепов.